双面胶粘不牢,先看从哪里脱落,再决定是否换胶。界面干净脱离、胶层撕裂、涂层被带走和边缘翘起,需要不同的排查步骤。先用下表定位问题,写清两面接触的材料,再用生产件比较候选方案。本文面向工业装配的工程与采购人员。
胶带粘不牢,先查哪五件事?
- 分别写清两面实际接触的表层,包括油漆、粉末涂层、镀层、脱模剂或硅胶涂层。喷涂金属的粘接对象是涂层,不是裸金属。
- 观察脱落部位:胶是否从某一面干净剥离、胶层内部撕裂,还是带走了油漆或泡棉?三种现象指向不同薄弱环节。
- 按两种材料都允许的方式清洁并干燥,使用可重复的压力贴合,并记录贴好到测试之间的时间。
- PP、PE 应比较针对低表面能(LSE)塑料设计的胶带;粉末涂层和硅橡胶则分别核对具体表面处理或橡胶牌号的适配性。
- 用实际生产表面测试剥离、持续剪切、温度和边缘翘起。数据表上的不锈钢剥离力不能代替目标塑料的测试结果。
双面胶粘不牢,下一步该做哪项验证?
清理之前检查两面。胶与基材界面分离属于界面失效,胶层内部撕裂属于胶层内聚失效;泡棉、涂层或基材本身也可能破坏,同一样件可出现混合失效。残留位置只提示可能原因,不能直接确认根因。先拍照并标注 A 面、B 面。
| 看到的现象 | 先检查什么 | 下一轮怎么对照 | 怎样理解结果 |
|---|---|---|---|
| 某一面看起来干净脱离 | 确认脱离的是哪一面,核对实际材料、表面处理、污染与贴合记录。 | 固定胶带、形状、压力、温度和等待时间,比较原清洁方法与两面都允许的替代清洁方法。 | 若仍脱离,分别验证贴合条件,再比较适配该表面的型号。清洁后好转不能证明长期相容。 |
| 两面都有胶残留 | 区分胶层撕裂、泡棉撕裂或混合失效,记录温度和持续载荷。 | 先检查工艺是否偏离要求,再保持粘接面积、测试条件和载荷一致,比较适合目标温度及载荷的候选胶带。 | 除剥离力外,记录滑移和失效时间。只提高初粘力未必有效。 |
| 油漆、涂层或泡棉被带走 | 确认撕裂的是哪一层,涂层是否从金属上脱落。 | 先请零件供应商核实涂层或基材完整性,再重复胶带对比。 | 胶带无法修复涂层与金属之间的失效。更换表面处理后需要重验。 |
| 中间粘着,边缘翘起 | 检查曲率、回弹、热胀冷缩、接触面积和加载前等待时间。 | 固定胶带、表面处理和贴合工艺,比较平面试片与真实零件;随后一次改变一个设计或工艺因素。 | 若只有真实零件失败,应排查几何和装配条件;归因于形状之前,先确认两组试样的表面可比。 |
排查时一次改变一个因素。找到可能原因后,再把最终材料与完整装配工艺放在一起验证。
胶面碰到的是金属、塑料,还是外面的涂层?
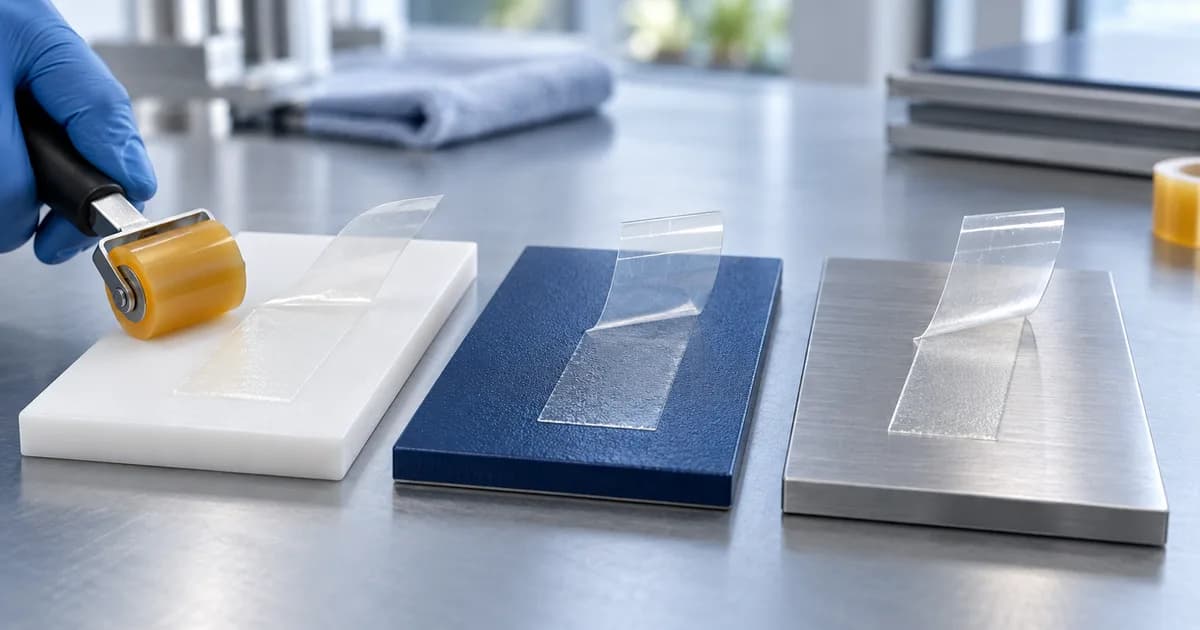
胶黏剂接触的是最外层。清洁且表面稳定的铝和不锈钢通常比 PP、PE 更容易用多种压敏胶粘接;金属一旦粉末喷涂,决定粘接表现的就变成涂层配方与纹理。同理,塑料件表面的脱模剂、油漆或硅胶处理也会改变胶带真正接触的界面。
将两面分开写,例如 A 面是 PP 外壳,B 面是粉末喷涂铝板。双面胶可能需要两面不同的胶系,也可能有一种胶系已针对两者验证。仅写“塑料粘金属”,却不写塑料牌号和金属表面处理,会掩盖最关键的选材条件。
为什么能粘铝的胶带,到了 PP 或 PE 上就脱落?
聚丙烯(PP)和聚乙烯(PE,包括 HDPE)属于低表面能塑料。许多通用胶黏剂难以在其表面充分铺展,实际接触面积不够。初粘力较大,也不能证明长期可靠;还要在老化后承受设计中的剥离和剪切载荷。
先筛选材料商明确列出目标塑料及用途的压敏胶。改性丙烯酸或其他专用于低表面能基材的胶系可以成为候选,但最终选择还取决于塑料牌号、添加剂、表面处理、温度以及另一侧基材。若工艺允许,也可把底涂或表面处理列为单独方案。不要把所有“丙烯酸胶带”或“工业胶带”都当成可直接粘未经处理的 PP、HDPE。
粉末喷涂铝板为什么也可能粘不牢?
胶带粘的是粉末涂层,不是涂层下的铝。涂层化学组成、光泽、纹理、固化条件和添加剂都会影响粘接;两块都叫“粉末喷涂”的面板,测试结果可能不同。因此要测试实际供应商的生产涂层,后续换表面处理时也要重验。
如果胶从涂层表面干净剥离,应比较针对该表面有资料支持的胶带型号、改进获准的清洁与贴合工序,或与涂层供应商一起评估兼容的底涂。如果涂层随胶带一起从金属上脱落,只换胶带不能修复涂层与金属之间的问题。
本节讨论涂层完成后的粘接。能粘牢已喷涂面板,不代表胶带能够随零件进入粉末涂层烘烤工序。
适合 PP 的胶带也适合硅橡胶吗?
不能仅因两者都难粘就归为一类。硅胶表面通常需要单独选胶。有些双面胶采用一面硅胶胶黏剂、一面丙烯酸胶黏剂,但必须确认哪一面贴硅胶、另一面贴什么材料。
用于高温遮蔽的硅胶胶黏剂聚酰亚胺单面胶带,也不等于用于硅橡胶装配的双面胶。选材前应写清硅胶牌号、表面状态、另一侧材料、温度,以及需要永久粘接还是可移除粘接。
哪些胶带结构值得进入候选清单?
根据两面的接触表层选胶,并根据接合部位选结构。低表面能(LSE)是表面的性质,“LSE 胶带”指为此类表面设计的胶带;转移胶、薄膜双面胶和泡棉胶描述的是结构。有泡棉不代表胶系就适合 PP。
用下表向供应商索取候选型号的数据表。这是初筛方法,不代表其中某个系列已经通过您的装配验证。
| 接合需求 | 候选方向 | 比较哪些资料 | 何时排除或重验 |
|---|---|---|---|
| 表面光滑、贴合紧密、要求薄胶层 | 转移胶或薄膜基材双面胶,两面都需选择适配胶系。 | 纯胶层及总厚度、实际塑料上的剥离、温度与剪切、离型纸及拿取方式。 | 间隙或纹理超出薄胶层可接触的范围,或缺少目标表面资料。 |
| 存在纹理、小间隙或相对位移 | 可贴合表面的泡棉或丙烯酸泡棉结构,胶系需适配两面的表层。 | 厚度与实测间隙、压缩、使用温度下的剪切与滑移、实际涂层上的剥离。 | 厚度影响装配,边缘持续受剥离应力,或涂层本身不牢固。 |
| 其中一面是 PP 或 PE | 材料商明确提供低表面能塑料适配资料的胶系,再选符合接合要求的结构。 | 具体塑料牌号与表面、贴合条件、初始及老化后粘接、是否需要底涂。 | 只有不锈钢剥离数据,或仅标注“高初粘”。 |
| 其中一面是硅橡胶 | 针对该硅胶验证的胶系,必要时比较两面不同胶系的结构。 | 硅胶牌号、每面胶的朝向、总厚度、温度、离型纸与加工相容性。 | 只说明适合 PP,或只提供硅胶胶系遮蔽带,未证明双面装配适配性。 |
下方 ALS 产品页可用于比较结构范围。指定材料前须确认具体型号与现行数据表,不能把系列名称当作对所有 PP 或粉末涂层的适配保证。
候选胶带该怎样贴合与验证?
制样前先确定合格标准:载荷大小与方向、允许的位移或翘边、温湿度条件、检查时间。数值应来自图纸或客户要求,没有一个通用剥离力或等待时间能证明所有装配都合格。
保留现用胶带作基准,与两种候选比较可以作为初筛起点,但不是规定的试验方案。使用相同生产表面、形状与测试方法;破坏性测试使用不同样件,并按约定样本数重复各条件。逐件记录结果与失效位置。
采用两面都允许的清洁方法,充分干燥后用滚轮或夹具重复施压,并遵循各候选材料的贴合说明。若底涂、压力或等待时间不同,应完整记录,把材料与各自工艺一起比较,同时确认产线能否执行。 等待时间指贴合后到加载或测试之间的间隔,期间温度也须记录。不同底涂、压力或等待时间下比较的是完整工艺,不能单独归因为胶系差异。
按产线实际搬运或加载时点检查初期表现,再按规定等待时间及环境条件复测。除两侧界面外,胶带、涂层和基材组成的整个接头都必须满足约定要求。
比较剥离时,记录试样宽度、剥离角度、速度、温度和等待时间,以 N/mm 或 lbf/in 等单位报告单位宽度的力,并使用同一方法比较。90° 与 180° 剥离结果不能直接互换。持续剪切记录粘接面积、载荷、温度、位移与经过时间;测试结束仍未失效,应写明“在本次测试时长内未失效”。
每种候选胶带该记录哪些条件与结果?
下载空白 CSV,用表格软件打开,分别填写现用方案和两种候选。不同基材组合或生产表面分别建表,每个样件单独保留结果。该表用于比较方案,不代替认证测试方法。
| 记录项 | 填写内容 | 为什么需要 |
|---|---|---|
| 两面接触表层 | A / B 面材料牌号、表面处理、纹理、生产批次。 | 只写“塑料粘金属”无法明确实际界面。 |
| 候选材料与出处 | 具体型号、批次、两面胶系、厚度、技术数据表版本。 | 系列名称或不锈钢剥离值不足以复现实验。 |
| 贴合工艺 | 清洁与底涂、贴合温度、压力或滚轮设置、往返次数、等待时间。 | 工艺变化可能被误认为材料改善。 |
| 零件和载荷 | 图纸版本、粘接面积、间隙、载荷方向与大小、夹具。 | 面积和边缘应力会影响结果。 |
| 测试与合格条件 | 重复样本数、方法、剥离宽度/角度/速度、剪切面积/载荷、环境暴露、检查时间、合格限值。 | 先确定限值,再看测试结果。 |
| 逐件结果 | 带单位的力值或位移、滑移和失效时间、翘边、失效位置、照片编号。 | 剥离力提高可能掩盖另一种失效。 |
合格与失败的样件都要留档。涂层、塑料牌号、供应商、胶带或装配工艺改变后,应评估是否需要重新验证。
示例:PP 外壳粘接粉末喷涂面板,怎样安排排查?
以下是方法演示,不是 ALS Tape 客户案例,也没有实测结果。假设胶带留在喷涂面板上,PP 外壳脱落,应先排查 PP 侧界面;这仍不能证明涂层侧能长期承载。
- 将 PP 牌号和成型表面记为 A 面,将粉末涂层规格记为 B 面。拍摄残留情况,核对原贴合条件。
- 先用获准且可重复的准备工艺复测原胶带。如果 PP 面仍脱离,再筛选材料商对该 PP 和实际涂层都有适配资料的候选。
- 使用相同零件比较原方案与候选。需要底涂的候选作为单独的“材料+工艺”方案,确认新增工序能否在产线执行。
- 比较规定的早期搬运、持续加载和环境条件;失效后重新检查两面。PP 侧改善后,薄弱处可能转移到涂层或胶层内部。
采购判断还应包括总厚度、工序时间和离型纸、模切交付方式。手撕感觉更牢,不能单独作为定型依据。
询价胶带和模切件时,应提供哪些资料?
分别提供两面的实际材料与表面处理,包括塑料牌号、粉末涂层规格或硅胶表面;再提供接合部位图纸、接触面积、胶层厚度、零件形状、剥离或剪切载荷、贴合与使用温度、湿度或化学品接触,以及是否需要可拆卸。还要说明装配顺序,因为离型纸和拿取方式与选胶同样会影响上线。
若需模切件,请附 DXF、DWG、PDF 或标尺寸草图,并说明散件交付还是留在离型纸上半切交付、目标数量。参考起点为 100 个模切件或 1 卷,具体由材料和刀模决定。打样参考为 3–9 天,报价时需确认起算点、自然日或工作日,以及是否包括刀模和运输。量产开模前,先安排材料在真实基材上验证。
常见问题
为什么双面胶刚贴上很牢,过一段时间却脱落?
初粘牢不等于长期承载可靠。应检查持续载荷、温度、加载前等待时间、边缘应力、污染和涂层完整性。记录失效位置,再在相同使用条件下比较现用胶带与候选方案。
所有丙烯酸双面胶都能粘聚丙烯吗?
不能。PP 是低表面能塑料,通用丙烯酸胶可能从表面脱落。应选择材料商明确提供 PP 粘接资料的型号,再用实际 PP 零件和表面处理验证。
为什么胶带能粘裸铝,却从粉末喷涂铝板上脱落?
因为胶面接触的是粉末涂层,而不是下面的铝。涂层配方、纹理、添加剂和表面污染都可能改变结果,应在实际生产涂层上验证适配胶带。
换更强的胶带就能解决边缘翘起吗?
未必。翘边可能来自曲面残余应力、热胀冷缩、贴合不充分或胶层尚未建立强度就加载。应先识别失效位置,再用生产件比较候选结构。
遇到难粘基材,需要选胶与模切建议?
请提供两面的材料与表面规格、图纸、目标数量,以及已填写的比较记录表或失效照片,便于 ALS Tape 讨论候选结构、离型纸和模切交付形式,并核实项目报价。
提交材料与零件询价